

Структурное разделение и функциональная разборка

Выносная зажимная станция (левый концевой блок)
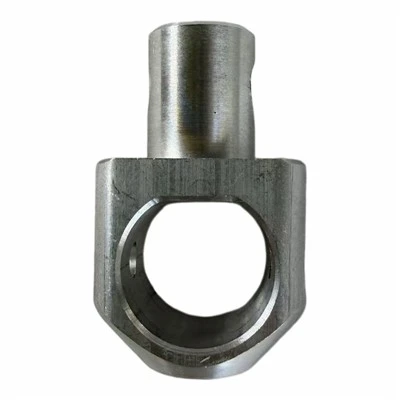
Настройте тонущую полость, позиционирующий выступ и сквозное отверстие. Полость используется для установки соответствующих небольших аксессуаров, зажимов или сенсорных модулей, а отверстие отвечает за фиксацию штифта/фиксацию винта; Поверхность ступени может обеспечить плоское позиционирование, контролировать позиционный допуск после сборки и избегать боковых отклонений.

Длинная консольная секция главной балки
Благодаря легкой конструкции канавок, задняя часть полая, а расположение ребер для снижения веса очень изысканное: оно не только снижает общий вес и момент инерции в условиях качания, но также сохраняет необходимые ребра жесткости для поддержания жесткости на изгиб и предотвращения изгибной деформации длинных консолей под нагрузкой; На корпусе балки расположены два ступенчатых потайных отверстия для резьбы и крепежных винтов, обеспечивающих наружную установку всего поворотного рычага.

Ближний конец установки (правый концевой блок)
Спроектируйте позиционирующие пазы, легкие отверстия и резьбовые отверстия, которые можно будет соединить с вращающимися валами, соединителями цилиндров или основаниями оборудования. Структура паза обеспечивает эффект позиционирования против вращения, уменьшая сложность выравнивания во время сборки. Резьбовые отверстия обеспечивают фиксацию и фиксацию.
Характеристики технологии обработки
1. Метод обработки: используйте 5- или 4-осевые обрабатывающие центры с ЧПУ для общей фрезерной обработки. Передняя и задняя стороны деталей, многоугольные полости, ступеньки боковых стенок и потайные отверстия различной глубины формируются как единое целое без необходимости разборки и сварки, что позволяет избежать деформации и снижения прочности, вызванных сваркой. На поверхности можно увидеть четкие и точные рисунки резки с ЧПУ, с плавными переходами между изогнутыми поверхностями и закругленными углами, а также со строгим контролем точности размеров.
2. Выбор традиционного материала: обычно используется алюминиевый сплав 6061-T6, который сочетает в себе легкость резки, хорошую структурную прочность и легкий вес; Если в сценарии использования присутствует частая возвратно-поступательная вибрация, алюминиевый сплав 7075-T6 можно модернизировать для повышения усталостной прочности.


Сценарии основных приложений
1. Поворотный рычаг приспособления: адаптирован к трехзахватному компоненту крепления, о котором вы спрашивали ранее, служит поворотным опорным рычагом для захвата и завершает передачу действия захватного механизма;
2. Автоматизированный кронштейн для пересадки: оснащен небольшими вакуумными всасывающими насадками и фотоэлектрическими датчиками для выполнения операций по сбору и перемещению материала на сборочной линии;
3. Регулировочный кронштейн для оборудования обнаружения: закрепите датчик обнаружения и отрегулируйте его пространственное положение, опираясь на положение установочного отверстия на корпусе рычага;
4. Маленькое шарнирное звено роботизированной руки: компонент концевого звена робота с небольшой нагрузкой.
Меры предосторожности при монтаже и условиях эксплуатации
1. Процесс затяжки: из-за низкой твердости алюминиевого сплава необходимо контролировать момент затяжки стопорных винтов. Рекомендуется использовать плоские пружинные шайбы, чтобы предотвратить ослабление винтов в условиях вибрации. Чрезмерный крутящий момент может вызвать такие проблемы, как проскальзывание резьбы и разрушение основания;
2. Оптимизация износостойкости: в случае длительного-возвратно-поступательного вращения левой концевой полости и сквозного-отверстия штифтового вала можно запрессовать втулки из нержавеющей стали, чтобы замедлить износ алюминиевой подложки и продлить срок службы деталей;
3. Информация об обработке поверхности: матового анодирования достаточно для обычных условий работы в помещении, что не только повышает износостойкость, но также предотвращает окисление и загрязнение; Твердый анодирующий раствор можно использовать для пыльных и влажных сцен;
4. Напоминание о силе: момент консольной конструкции увеличивается с увеличением длины консоли, поэтому более тяжелые компоненты следует располагать как можно ближе к основанию, чтобы уменьшить изгибающую нагрузку в корневом положении.

Небольшое дополнение для уточнения деталей процесса
Множественные полости были спроектированы с закругленными переходами, что является очень практичной оптимизацией деталей, позволяющей избежать концентрации напряжений под прямыми углами и снизить вероятность образования трещин, когда детали подвергаются переменным вибрациям; Конструкция с потайной головкой позволяет головке винта погружаться внутрь, избегая помех и столкновений после сборки.
горячая этикетка : Поворотный рычаг из алюминиевого сплава, Китай производители, поставщики поворотного рычага из алюминиевого сплава, завод